Retrofit de l’extrémité NDE des générateurs ABB AMK500 Vestas
OREMOTOR a transformé une configuration sensible du système de bagues collectrices en un ensemble usiné, contrôlé et reproductible pour les différentes versions du rotor.
D’un écart géométrique à une solution industrialisable
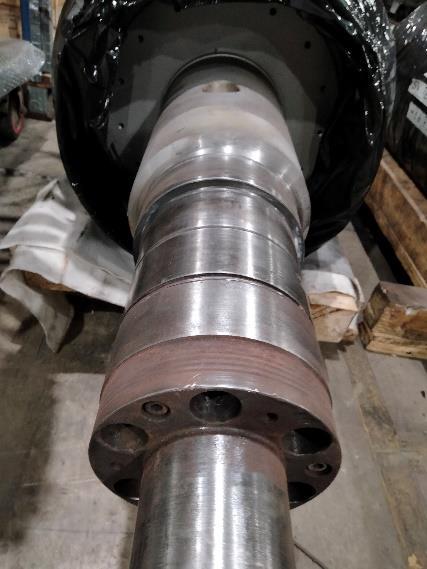
Sur certains générateurs ABB AMK500 installés dans des éoliennes Vestas, l’extrémité côté opposé à l’entraînement (NDE) comportait une douille indépendante associée au système de bagues collectrices. Une perte de stabilité ou de concentricité à cet endroit pouvait provoquer un faux-rond radial incompatible avec la précision exigée d’un ensemble tournant à grande vitesse.
OREMOTOR a transformé ce problème géométrique en projet d’ingénierie de réparation : reconception de l’élément, intégration solidaire à l’arbre et définition d’un processus complet de montage, liaison, usinage et vérification. La solution a été industrialisée en 2023, puis adaptée aux variantes V1, V2 et V3.
Le défi
L’origine du problème n’était pas une rupture majeure visible, mais une interface mécanique apparemment secondaire. La douille ou pièce rapportée indépendante à l’extrémité NDE pouvait perdre sa concentricité ou sa stabilité par rapport à l’arbre. À proximité des bagues collectrices, de faibles écarts géométriques peuvent compromettre le fonctionnement de l’ensemble et rendre difficile une réparation durable.
La diversité des configurations de rotor ajoutait de la complexité : remplacer une pièce ne suffisait pas. Il fallait identifier chaque version, préserver les surfaces fonctionnelles et maîtriser la géométrie finale après les opérations de liaison et d’usinage.
L’ingénierie d’OREMOTOR
OREMOTOR a développé une solution supprimant la dépendance à un élément indépendant et rendant la nouvelle pièce rapportée solidaire de l’arbre. Le projet associe identification de la variante, fabrication spécifique, montage avec ajustement contrôlé, liaison à l’arbre, usinage final de précision et vérification dimensionnelle et géométrique.
La valeur de la solution réside dans la maîtrise du processus complet. La séquence a été conçue pour rétablir la fonctionnalité de l’extrémité NDE et garantir la concentricité du système, tout en préservant les paramètres et détails de fabrication relevant du savoir-faire d’OREMOTOR.
D’une solution ponctuelle à un processus industrialisé
La première mise en œuvre industrielle a été documentée en novembre 2023. L’amélioration a ensuite été formalisée par des procédures, des plans par version, des relevés dimensionnels et des critères d’acceptation. Le contrôle final prévoit un faux-rond radial inférieur à 0,025 mm.
L’expérience en atelier a également fait évoluer le standard. Après avoir analysé une version V3 présentant une soudure antérieure sans lien avec l’amélioration — dont le caractère superficiel a ensuite été confirmé —, OREMOTOR a appliqué sa solution et étendu préventivement le critère de retrofit à cette configuration.
Chiffres clés
- 2023 : industrialisation de la solution.
- 31 : ordres de fabrication/interventions reconstitués sur la période du retrofit.
- 27 : générateurs physiques distincts dans le recensement audité.
- < 0,025 mm : critère final de faux-rond radial.
- V1 / V2 / V3 : évolution documentée par variante.
Résultats et validation
Le dossier reconstitue 31 interventions sur 27 générateurs physiques distincts pendant la période du retrofit. Ces chiffres ne correspondent pas à 27 opérations de périmètre identique, mais à l’expérience réelle utilisée pour continuer à maîtriser et perfectionner la solution.
L’approche a été partagée et examinée avec Vestas, qui a apprécié la démarche technique et la rapidité de mise en œuvre. Documentation, contrôle géométrique, adaptation par version et expérience accumulée étayent le résultat essentiel : OREMOTOR a transformé un problème récurrent d’extrémité d’arbre en solution mécanique reproductible et vérifiable.
Ce que ce projet démontre sur OREMOTOR
Ce cas illustre la capacité d’OREMOTOR à identifier l’origine fonctionnelle d’un écart, à reconcevoir une interface critique et à transformer la réparation en processus industriel. Il montre aussi la rigueur nécessaire pour documenter les variantes, tirer parti de nouvelles observations et collaborer techniquement avec le constructeur grâce à une ingénierie d’atelier interne.
Un problème récurrent sur un générateur éolien ?
Communiquez-nous le modèle, l’historique et le mode de défaillance. Notre équipe peut étudier une solution de réparation industrialisable.